
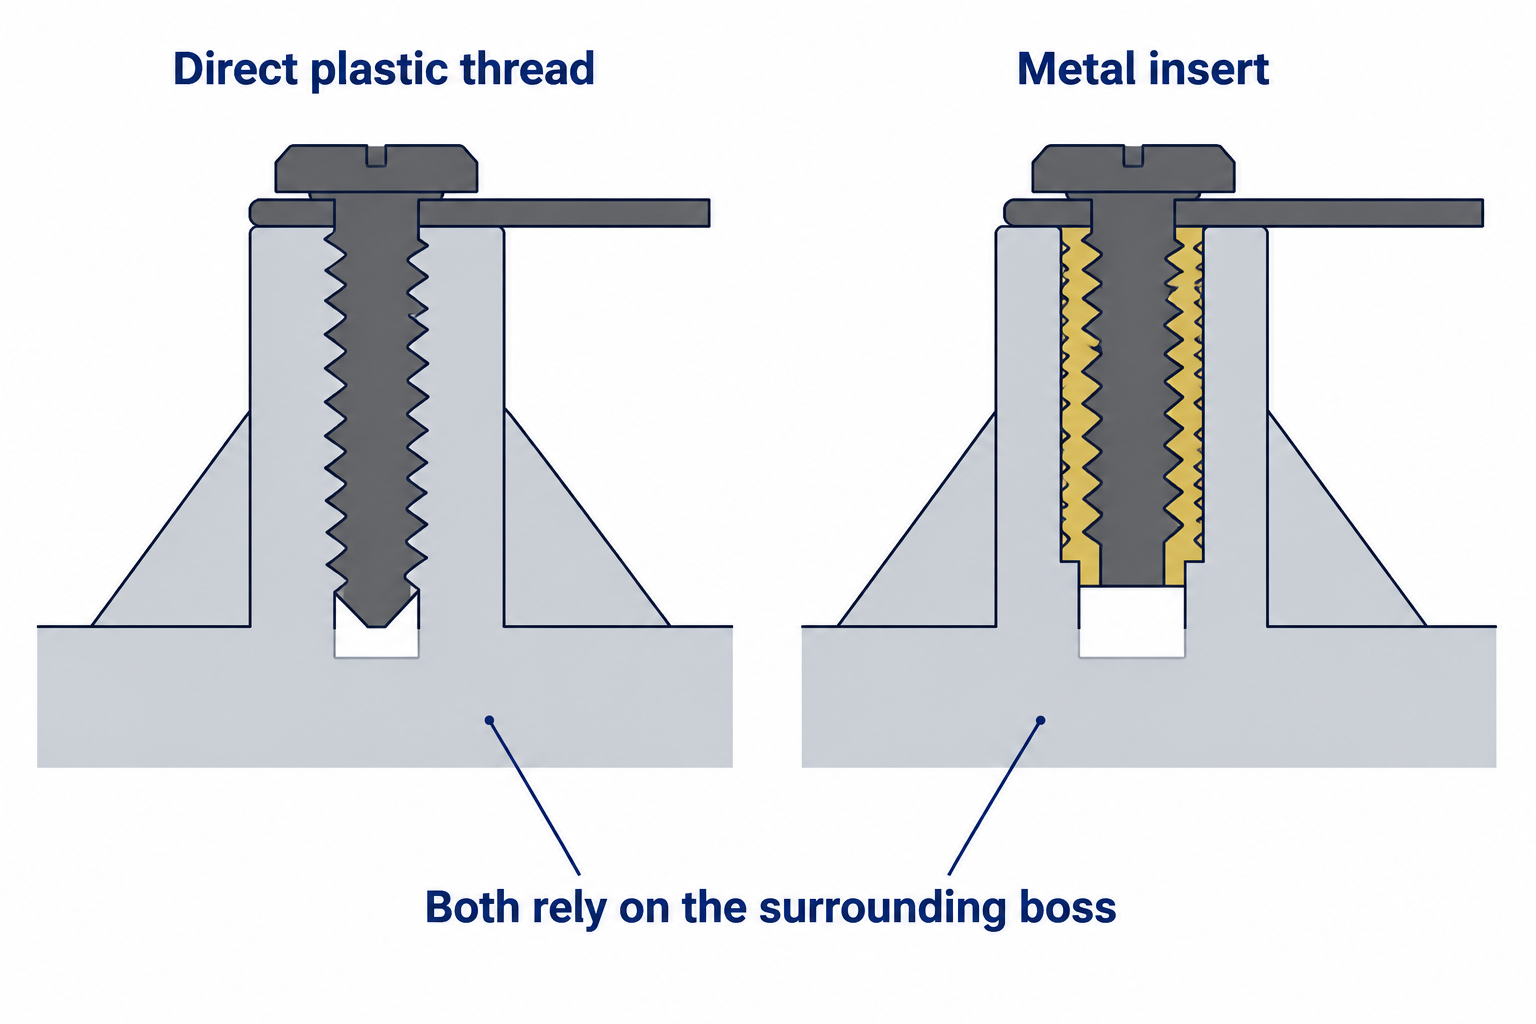
Sử dụng các điểm lắp đặt được thiết kế sẵn của vỏ hộp khi chúng phù hợp với bố cục linh kiện và thêm một tấm hoặc giá đỡ khi nhiều bộ phận cần được hỗ trợ chung. Chọn phương pháp buộc chặt dựa trên tải trọng và việc bảo trì dự kiến: một vít vào một gờ nhựa có thể phù hợp với một cụm lắp ráp chịu tải nhẹ, trong khi một miếng chèn kim loại cung cấp một ren có thể tái sử dụng. Miếng chèn vẫn truyền lực vào nhựa xung quanh, do đó sự hiện diện của nó không quyết định khả năng chịu tải của vỏ hộp. [74] [98]
Thiết kế giá đỡ phải kết nối linh kiện với hệ thống lắp đặt thông qua một đường dẫn tải liên tục. Một tấm đế chắc chắn vẫn có thể được gắn vào các trụ không phù hợp, và một mạch in (PCB) được hỗ trợ tốt vẫn có thể không chừa chỗ để rút cáp.
Phân biệt thanh ray DIN bên trong với vỏ mô-đun gắn trên thanh ray.
“Vỏ bọc ray DIN” có thể mô tả một vỏ mô-đun nhỏ được kẹp vào một thanh ray. Vỏ bọc đó hỗ trợ PCB và các đầu nối của riêng nó. Vỏ bọc điện chứa ray DIN là một cụm lắp ráp khác: thanh ray mang các thành phần bên trong hộp bên ngoài và hộp phải chịu tải trọng phát sinh. Hướng dẫn mô-đun của OKW thảo luận về các kẹp ray và giá đỡ PCB bên trong, trong khi hướng dẫn bảng điều khiển phía sau của Integra mô tả các thanh ray được gắn bên trong một vỏ bọc lớn hơn. [69] [130]
Ngoài ra còn có một giao diện riêng biệt giữa vỏ ngoài và tường, máy móc hoặc cột. Khả năng chịu tải của linh kiện trên thanh ray không quyết định khả năng chịu tải khi gắn lên tường của hộp ngoài. Hãy đảm bảo ba giao diện này luôn hiển thị rõ ràng trong bản vẽ lắp ráp: linh kiện với thanh ray, thanh ray với giá đỡ vỏ, và vỏ với vị trí lắp đặt.
Đối với bố cục đầu cuối đơn giản, các giá đỡ bên trong hiện có có thể chấp nhận cách bố trí thanh ray cần thiết. Bố cục với các thiết bị hỗn hợp, nhiều cấp độ thanh ray hoặc bảng điều khiển phía trước có thể bảo trì có thể dễ dàng sắp xếp hơn trên một tấm gắn. Ví dụ ABP-108 của Integra sử dụng một gờ cụ thể cho từng mẫu và hệ thống thanh ray chữ T để định vị các bảng điều khiển của nó; nó chứng minh tại sao kiến trúc bên trong thực tế của vỏ hộp lại quan trọng hơn lời hứa chung chung rằng nó “chấp nhận thanh ray DIN”. [130]
Bản đồ khối lượng linh kiện, đường truyền tải trọng và khoảng cách lắp đặt.
Hãy bắt đầu từ bộ phận nặng nhất và lần theo đường đỡ của nó đến các điểm gắn trên vỏ máy. Ví dụ, một cục pin trên giá đỡ sẽ tạo tải trọng lên giá đỡ, các ốc vít, các trụ gắn và thành vỏ máy phía sau chúng. Mỗi giao diện cần một phương tiện xác định để truyền tải lực đó.
Trọng lượng đơn thuần không thể mô tả hết yêu cầu đối với khớp nối. Để minh họa thiết kế đơn giản, hãy đặt cùng một linh kiện gần một tấm đế và sau đó đặt nó lên một giá đỡ dài nhô ra. Vị trí thứ hai làm tăng lực đòn bẩy tại điểm gắn giá đỡ.
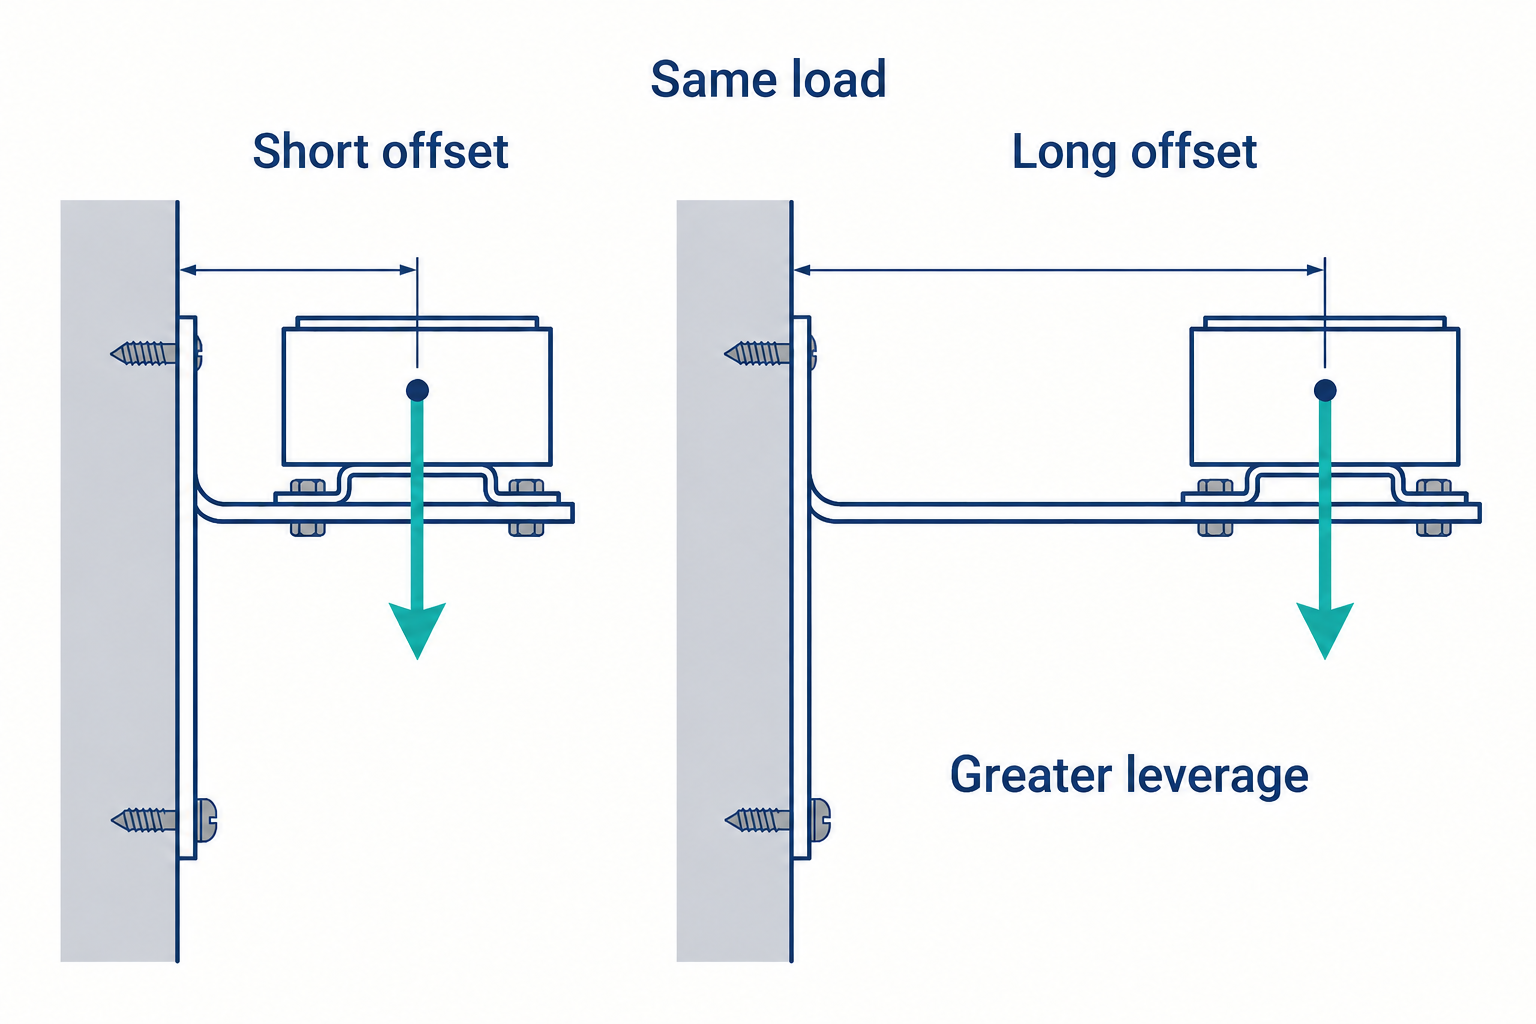
Đây là lý do tại sao một sơ đồ lắp đặt hữu ích hiển thị cả khối lượng và vị trí trọng tâm, thay vì chỉ liệt kê trọng lượng của các thành phần.
Hướng lắp đặt cũng rất quan trọng. Một bộ phận được đỡ từ bên dưới trên bàn có thể chịu tải khác nhau khi vỏ được gắn trên tường. Vận chuyển, rung động hoặc chuyển động cửa lặp đi lặp lại có thể tạo thêm tải trọng mà bố cục cố định không thể hiện. Xác định những điều kiện đó trước khi chỉ định tải trọng cho phép; giá trị độ bền vật liệu không xác định hình dạng của cụm lắp ráp này. Hướng dẫn SMC của JLON phân tách độ bền, hiệu suất giữ vít, khả năng chống mỏi và chống rão thành các yêu cầu khác nhau có thể có đối với bộ phận hoàn thiện. [58]
Kích thước bên ngoài của vỏ máy không thể hiện hết không gian có sẵn để lắp đặt bên trong. Độ dày thành vỏ, phần cứng bên trong và vị trí tấm gắn giới hạn không gian sử dụng được; độ sâu của các thiết bị gắn trên cửa có thể xung đột với các linh kiện trên tấm gắn. Không gian bảo dưỡng cũng là một yếu tố cần xem xét: cần có chỗ cho tua vít, cần có khoảng trống để rút đầu nối, và cần có không gian để uốn cong mà không bị ép vào vỏ máy. Kích thước vỏ máy cần phải đáp ứng được các khoảng trống làm việc đó cũng như kích thước của các linh kiện.
Một dự án của OKW dành cho một khách hàng thiết bị y tế giấu tên minh họa sự tích hợp này. Các giá đỡ bằng nhôm bên trong của nó hỗ trợ màn hình ở độ cao cần thiết để nằm ngang bằng với bảng điều khiển phía trước. Một tấm riêng biệt phù hợp với các trụ đúc phía sau và mang pin nặng hơn; các trụ kim loại trên tấm đó tạo ra các vị trí lắp đặt bổ sung. Nguồn mô tả bố cục và cấu trúc cụ thể, mà không công bố tải trọng cho phép chung. Bài học có thể áp dụng là giải quyết vị trí màn hình, hỗ trợ linh kiện và vị trí trụ có sẵn cùng nhau. [67]
Chọn các chi tiết trang trí như đầu nối ren, ốc vít và tấm gắn.
Một gờ đúc là một đặc điểm nổi lên có thể định vị một bộ phận hoặc nhận vít hoặc vật chèn. Kích thước bên ngoài của nó chỉ là một phần trong hiệu suất của nó. Lỗ dẫn hướng, thành xung quanh lỗ đó và sự gắn kết với thành vỏ xác định cách lực của chốt được truyền đi. Protolabs giải thích rằng việc thêm vật liệu để tăng cường gờ cũng có thể tạo ra một vùng đúc quá dày và gây ra hiện tượng lõm hoặc rỗng; các gân và tấm gia cố có thể cung cấp hỗ trợ mà không cần làm cho gờ trở nên đặc. [98]
| Phương pháp lắp | Phù hợp hữu ích | Hạn chế chính cần giải quyết |
|---|---|---|
| Vặn vào một rãnh định hình sẵn. | Các bộ phận nhẹ với ốc vít phù hợp và khả năng tháo lắp hạn chế. | Hình dạng lỗ khoan mồi, phương pháp siết chặt và phần ren nhựa còn lại |
| Miếng chèn kim loại có ren | Một khớp nối được thiết kế để tháo lắp nhiều lần. | Phần giữ chốt và phần gờ xung quanh vẫn là một phần của đường dẫn tải. |
| Tấm gắn trên các giá đỡ được thiết kế sẵn | Một số thành phần được hưởng lợi từ bố cục chung | Độ cứng của tấm, các bộ phận gắn kết và không gian tháo lắp |
| Dấu ngoặc trong | Một linh kiện cần có chiều cao, góc hoặc độ lệch cụ thể. | Tận dụng lực tác động vào các điểm cố định và điểm tựa cho chính khung giá đỡ. |
Ốc vít và trụ nên được thiết kế thành một cặp. Protolabs khuyến nghị sử dụng hướng dẫn về lỗ và thành xung quanh của nhà sản xuất ốc vít vì sự kết hợp không phù hợp có thể làm nứt trụ. Có thể cần phải khoét rộng để chứa nhựa bị dịch chuyển ở lối vào. Do đó, việc thay thế đường kính ốc vít hoặc hình dạng ren khác có thể làm thay đổi khớp nối ngay cả khi đầu ốc vít vẫn vừa với cụm lắp ráp. [106]
Các chi tiết kim loại chèn vào tạo ra ren kim loại với kim loại để siết chặt nhiều lần, nhưng chúng đòi hỏi phương pháp lắp đặt phù hợp.
Việc hàn nhiệt và chèn siêu âm làm tan chảy nhựa nhiệt dẻo xung quanh miếng chèn, như Protolabs mô tả. Lời giải thích đó không cho phép hàn nhiệt miếng chèn vào hợp chất sợi thủy tinh không xác định. Một bộ phận SMC hoặc bộ phận nhiệt rắn khác cần có cách bố trí và quy trình chèn dành cho vật liệu đó. [107]
Kiểm tra nhiệt độ, mô-men xoắn và bảo dưỡng định kỳ.
Nhiệt độ liên quan đến điểm lắp đặt bên trong là nhiệt độ tại điểm đó trong quá trình hoạt động. Nhiệt độ phòng bên ngoài hộp có thể không đại diện cho một gờ bên cạnh một bộ phận sinh nhiệt. Nhiệt độ biến dạng do nhiệt của vật liệu cũng là một lối tắt không phù hợp cho xếp hạng tải trọng lắp ráp: Ensinger định nghĩa HDT là sự biến dạng của mẫu vật dưới tải trọng uốn cong xác định và mô tả nó như một sự so sánh vật liệu ngắn hạn. [214]
Một giá đỡ chịu tải liên tục cần bằng chứng bao gồm nhiệt độ và thời gian dự kiến. Hướng dẫn đặc tả SMC của JLON hỏi liệu thành phần có chịu tải cơ học ở nhiệt độ cao hay không và phân biệt hoạt động liên tục với các đỉnh ngắn. Đối với một hệ thống lắp đặt, kết quả hữu ích là tải trọng cho phép đối với các điều kiện dự định hoặc xác thực lắp ráp đại diện, chứ không phải là một con số nhiệt độ vật liệu riêng lẻ. [58]
Việc siết chặt tạo ra một tải trọng khác. Hướng dẫn lắp ráp nên chỉ rõ loại ốc vít, độ sâu lắp đặt và mô-men xoắn phù hợp với mối nối thực tế. Một con vít chạm đáy trước khi kẹp có thể cảm thấy chặt trong khi vẫn để lại bộ phận lỏng lẻo; một mối nối bị siết quá chặt để bù lại sự không khớp có thể làm hỏng nhựa. Trước tiên hãy giải quyết hình học, sau đó xác định phương pháp buộc chặt với nhà cung cấp ốc vít và vỏ. [106]
Tần suất sử dụng nên ảnh hưởng đến việc lựa chọn ren. Ren nhựa trực tiếp có thể phù hợp với các kết nối được lắp ráp không thường xuyên; ren chèn cung cấp ren kim loại có thể tái sử dụng khi các bộ phận sẽ được tháo ra nhiều lần. Hướng dẫn buộc chặt của Protolabs đã phân biệt điều đó, đồng thời giải thích rằng ren chèn truyền lực trên một khu vực của vật liệu chủ. Phần nhô ra xung quanh phải vẫn còn nguyên vẹn trong suốt quá trình lắp ráp và vận hành dịch vụ dự định. [74]
Tấm đế gắn có thể tháo rời cần một đường thoát xác định ra khỏi vỏ thiết bị trong cấu hình vận hành dự định. Ống dẫn dây có thể che giấu vít cố định, và đầu nối nhô ra có thể vướng vào khung khi tấm đế nghiêng. Do đó, việc kiểm tra tấm đế gắn có thể tháo rời bao gồm việc tiếp cận các vít cố định, ngắt kết nối sau khi cách ly điện, hỗ trợ tấm đế đã lắp ráp và chuyển động rút hoàn toàn, bao gồm bất kỳ bộ phận nào phải tháo ra trước. Thử nghiệm lắp đặt tấm đế trống không thể hiện được khả năng tiếp cận để bảo trì cho cụm lắp ráp hoàn chỉnh.
Ghi lại chi tiết giao diện lắp đặt để nhà cung cấp xem xét.
Bản vẽ bố trí bên trong hiệu quả thể hiện rõ tải trọng cũng như kiểu bố trí lỗ. Cần thể hiện kiểu dáng và hướng lắp đặt của vỏ thiết bị, khối lượng và trọng tâm của các linh kiện, vị trí các điểm đỡ, hình dạng tấm hoặc giá đỡ, và kích thước lỗ và đường cắt để kiểm soát sự thẳng hàng của linh kiện. Thêm nhiệt độ hoạt động tại khu vực lắp đặt và bất kỳ điều kiện chuyển động hoặc rung động nào có liên quan.
Đối với mỗi giao diện buộc chặt, hãy chỉ rõ các bộ phận ghép nối và chức năng dự kiến của vít. Một bộ phận buộc chặt kẹp một giá đỡ có thể tháo rời có yêu cầu dịch vụ khác với một chốt định vị hoặc một vít được sử dụng một lần để giữ PCB. Bao gồm chiều dài vít, loại ren, sự ăn khớp, nhận dạng chèn nếu được sử dụng và hướng dẫn siết chặt đã được thống nhất. Các chi tiết cụ thể của mô hình phải đến từ các bộ phận được chọn, chứ không phải được điền vào từ một ví dụ vỏ chung. [74] [106]
Việc xem xét mẫu thử đầu tiên có thể trả lời các câu hỏi cụ thể: liệu các linh kiện có được đặt đúng vị trí dự định hay không, liệu các giá đỡ có bị biến dạng dưới điều kiện thử nghiệm yêu cầu hay không, và liệu trình tự vận hành có hoạt động tốt hay không. Trong trường hợp tải trọng duy trì là vấn đề quan trọng, kế hoạch nghiệm thu phải nêu rõ thời gian và nhiệt độ chịu tải. Kết quả được phê duyệt cần xác định rõ vỏ thiết bị, vật liệu, phần cứng và phiên bản bản vẽ được đề cập.
Hãy chọn phương án lắp đặt khác nếu các giá đỡ được đề xuất không đáp ứng được chức năng cần thiết. Di chuyển bộ phận nặng đến gần tấm đế hơn, chia sẻ lực đỡ của nó giữa các điểm cố định phù hợp hoặc chọn vỏ bọc có hệ thống lắp đặt phù hợp hơn có thể giải quyết được vấn đề đường truyền tải trọng. Chỉ thay đổi vít sẽ không giải quyết được phần còn lại của vấn đề đường truyền tải trọng.
Điều tương tự cũng áp dụng cho các đầu nối, miếng chèn và tấm gắn trên vỏ hộp điện bằng nhựa của chúng tôi.
FAQ
Các chi tiết kim loại chèn vào có ảnh hưởng đến khả năng chịu tải khi lắp đặt của vỏ thiết bị không?
Một miếng chèn kim loại cung cấp một ren có thể tái sử dụng, nhưng miếng chèn vẫn truyền lực vào nhựa xung quanh. Phần nhô ra, tấm hoặc giá đỡ, thành vỏ và các bộ phận cố định lắp đặt vẫn là một phần của đường truyền tải. Do đó, tải trọng lắp đặt cho phép cần được hỗ trợ cho các điều kiện lắp ráp và vận hành thực tế; chỉ riêng sự hiện diện của một miếng chèn không thiết lập được điều đó. [74] [98]
Có thể sử dụng các chi tiết chèn được định hình bằng nhiệt trong vỏ SMC không?
Phương pháp xử lý nhiệt được mô tả cho nhựa nhiệt dẻo không thể tự động áp dụng cho SMC. Quá trình ép nhiệt hoạt động bằng cách làm tan chảy nhựa nhiệt dẻo cục bộ xung quanh phần chèn. Vỏ bọc SMC hoặc nhựa nhiệt rắn khác cần có sự sắp xếp phần chèn và quy trình lắp đặt dành riêng cho vật liệu đó, chứ không phải là quy trình nhựa nhiệt dẻo được tái sử dụng mà không có sự hỗ trợ. [107]
Tại sao điểm lắp đặt cần đánh giá tải trọng theo nhiệt độ cụ thể?
Một bộ phận đỡ bên cạnh một bộ phận sinh nhiệt có thể hoạt động ở nhiệt độ khác với không khí bên ngoài vỏ bọc. Một bộ phận đỡ chịu tải liên tục cũng cần bằng chứng về thời gian chịu tải. Nhiệt độ biến dạng do nhiệt là sự so sánh vật liệu ngắn hạn dưới tải trọng uốn cong xác định; nó không xác định tải trọng cho phép của cụm lắp ráp hoàn chỉnh. [214] [58]
nguồn
[58] Cách xác định SMC tùy chỉnh: Yêu cầu kỹ thuật và danh sách kiểm tra RFQ
[67] VIỆC CHỈ ĐỊNH CÁC KHUNG KIM LOẠI BÊN TRONG VỎ NHỰA TÙY CHỈNH CỦA BẠN DỄ DÀNG ĐẾN MỨC NÀO?
[69] CHỌN VỎ HỘP DIN RAIL CHẤT LƯỢNG CAO ĐỂ ĐẠT HIỆU SUẤT TỐI ƯU
[74] Phương pháp buộc chặt cơ học cho các bộ phận kim loại và nhựa
[98] Thiết kế gờ nhựa trên các bộ phận đúc
[106] Thiết kế các gờ vít tốt hơn trên các bộ phận đúc
[107] Các miếng chèn ren với phương pháp hàn nhiệt và hàn siêu âm