
Gunakan titik pemasangan yang dirancang pada wadah di tempat yang sesuai dengan tata letak komponen, dan tambahkan pelat atau braket bila beberapa bagian memerlukan penyangga bersama. Pilih metode pengencangan berdasarkan beban dan perawatan yang diharapkan: sekrup ke dalam tonjolan plastik dapat cocok untuk rakitan yang bebannya ringan, sedangkan sisipan logam menyediakan ulir yang dapat digunakan kembali. Sisipan tersebut masih mentransfer gaya ke plastik di sekitarnya, sehingga keberadaannya tidak menentukan kapasitas beban wadah. [74] [98]
Desain pemasangan harus menghubungkan komponen ke instalasi melalui jalur beban kontinu. Pelat yang kuat masih dapat dipasang pada pilar yang tidak sesuai, dan PCB yang ditopang dengan baik masih dapat memberikan ruang yang cukup untuk mencabut kabelnya.
Bedakan rel DIN internal dari rumah modul yang dipasang pada rel.
“Kotak rel DIN” dapat menggambarkan wadah modul kecil yang dijepitkan ke rel. Wadah tersebut menopang PCB dan terminalnya sendiri. Kotak listrik yang berisi rel DIN adalah rakitan yang berbeda: rel membawa komponen di dalam kotak luar, dan kotak tersebut harus menanggung beban yang dihasilkan. Panduan modul OKW membahas klip rel dan penyangga PCB internal, sedangkan panduan panel belakang Integra menjelaskan rel yang dipasang di dalam kotak yang lebih besar. [69] [130]
Terdapat juga antarmuka terpisah antara selubung luar dan dinding, mesin, atau tiang. Kapasitas komponen rel tidak menentukan kapasitas pemasangan dinding kotak luar. Pastikan ketiga antarmuka tersebut terlihat pada gambar perakitan: komponen ke rel, rel ke penyangga selubung, dan selubung ke instalasinya.
Untuk tata letak terminal sederhana, penyangga internal yang ada dapat menerima susunan rel yang diperlukan. Tata letak dengan perangkat campuran, beberapa tingkat rel atau panel depan yang dapat diservis mungkin lebih mudah diatur pada pelat pemasangan. Contoh ABP-108 dari Integra menggunakan sistem boss dan T-rail khusus model untuk memposisikan panelnya; ini menunjukkan mengapa arsitektur internal sebenarnya dari enclosure lebih penting daripada janji umum bahwa ia “menerima rel DIN.” [130]
Memetakan massa komponen, jalur beban, dan jarak pemasangan.
Mulailah dari komponen terberat dan ikuti penopangnya hingga ke titik pemasangan wadah. Misalnya, baterai pada braket akan membebani braket, pengencangnya, pilar pemasangan, dan dinding wadah di belakangnya. Setiap antarmuka membutuhkan cara yang terdefinisi untuk menahan gaya tersebut.
Berat saja tidak cukup untuk menggambarkan beban yang ditanggung oleh sambungan. Sebagai ilustrasi desain sederhana, letakkan komponen yang sama di dekat pelat pemasangan, lalu di atas braket yang menonjol panjang. Posisi kedua meningkatkan daya ungkit pada titik pemasangan braket.
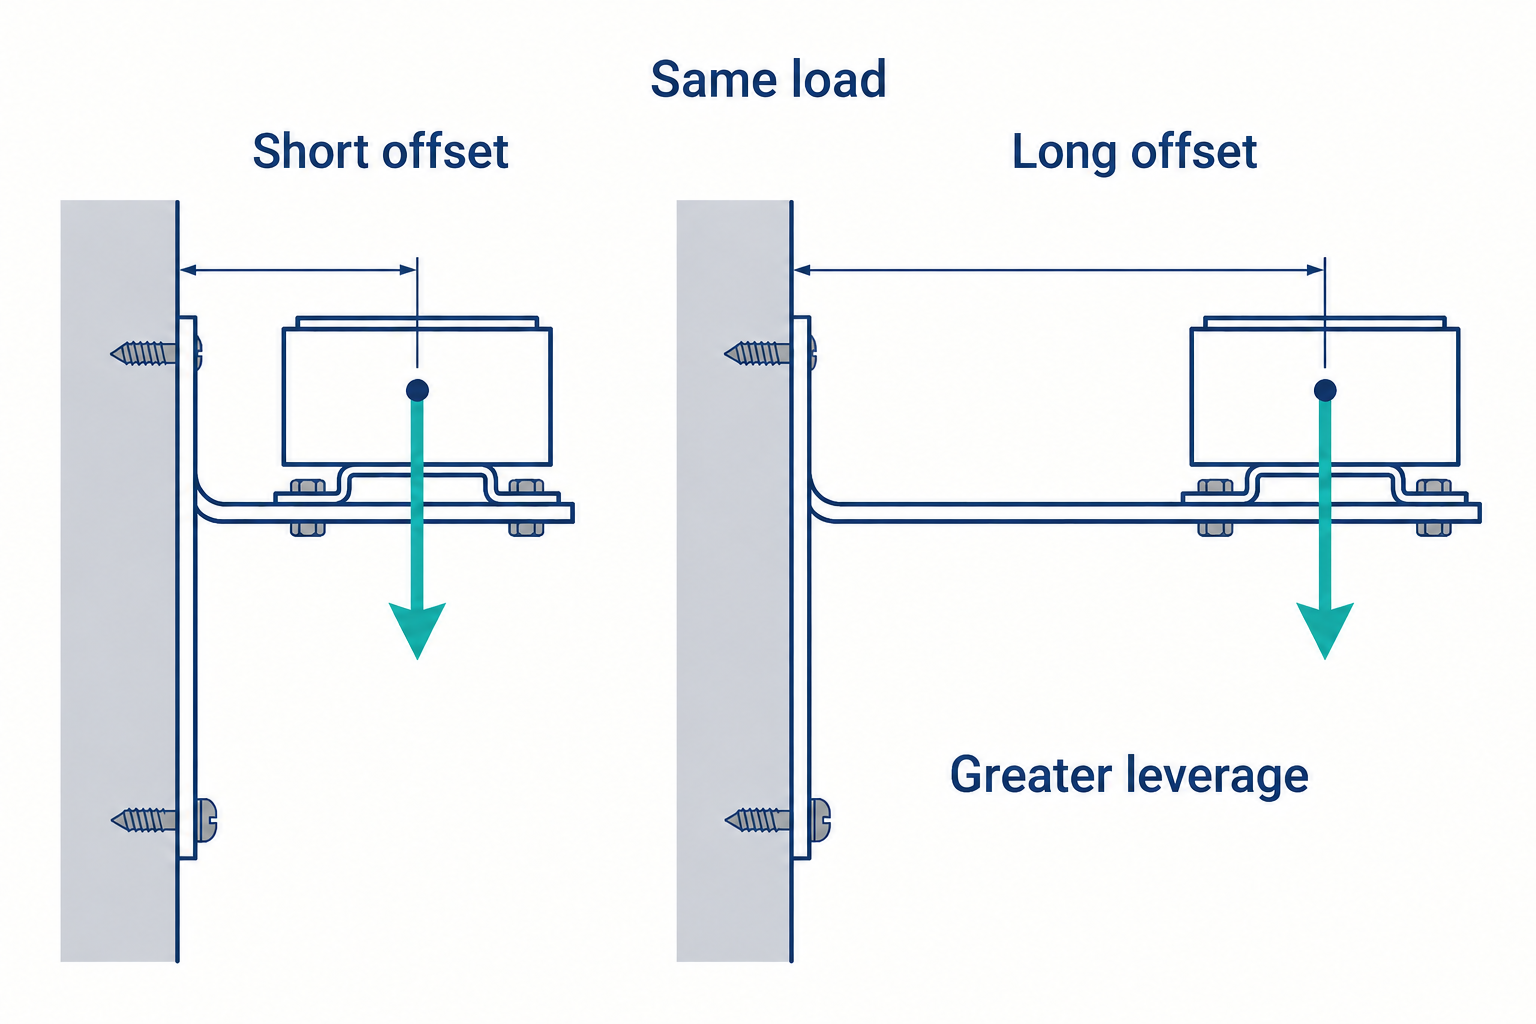
Inilah mengapa tata letak pemasangan yang berguna menunjukkan massa dan posisi pusat gravitasi, bukan hanya daftar berat komponen saja.
Orientasi pemasangan juga penting. Komponen yang ditopang dari bawah pada bangku dapat membebani penopangnya secara berbeda ketika penutup dipasang di dinding. Transportasi, getaran, atau pergerakan pintu yang berulang dapat menambah beban yang tidak diwakili oleh tata letak stasioner. Tentukan kondisi tersebut sebelum menetapkan beban yang diizinkan; nilai kekuatan material tidak menentukan geometri rakitan ini. Panduan SMC JLON memisahkan kekuatan, kinerja penahan sekrup, kelelahan, dan ketahanan rambatan sebagai persyaratan yang berbeda untuk komponen jadi. [58]
Dimensi luar kotak pelindung tidak menggambarkan ruang yang tersedia untuk pemasangan internal. Ketebalan dinding, perangkat keras internal, dan posisi pelat pemasangan membatasi ruang yang dapat digunakan; kedalaman perangkat yang dipasang di pintu dapat berbenturan dengan komponen pada pelat. Ruang servis tambahan diperlukan: sekrup membutuhkan ruang untuk obengnya, konektor membutuhkan ruang untuk ditarik, dan kabel membutuhkan ruang untuk menekuk tanpa tertekan ke penutup. Ukuran kotak pelindung harus mengakomodasi ruang kerja tersebut serta ukuran komponen.
Proyek OKW untuk pelanggan instrumen medis yang tidak disebutkan namanya mengilustrasikan integrasi ini. Braket aluminium internalnya menopang layar pada ketinggian yang dibutuhkan agar rata dengan panel depan. Pelat terpisah dipasang pada pilar cetakan belakang dan menopang baterai yang lebih berat; penahan logam pada pelat tersebut menciptakan posisi pemasangan tambahan. Sumber tersebut menjelaskan tata letak dan konstruksi spesifik, tanpa mempublikasikan beban yang diizinkan secara umum. Pelajaran yang dapat diterapkan adalah menyelesaikan posisi layar, dukungan komponen, dan lokasi pilar yang tersedia secara bersamaan. [67]
Pilih bos, sisipan berulir, sekrup, dan pelat pemasangan.
Boss cetakan adalah fitur yang menonjol yang dapat menempatkan komponen atau menerima sekrup atau sisipan. Ukuran luarnya hanyalah salah satu bagian dari kinerjanya. Lubang pilot, dinding di sekitar lubang tersebut dan pemasangan ke dinding penutup menentukan bagaimana gaya pengikat disalurkan. Protolabs menjelaskan bahwa penambahan material untuk memperkuat boss juga dapat menciptakan daerah cetakan yang terlalu tebal dan menyebabkan cekungan atau rongga; rusuk dan gusset dapat memberikan dukungan tanpa hanya membuat boss menjadi padat. [98]
| Metode pemasangan | Cocok untuk berbagai keperluan | Keterbatasan utama untuk diatasi |
|---|---|---|
| Sekrup ke dalam tonjolan yang dicetak | Komponen ringan dengan sekrup yang sesuai dan pembongkaran terbatas. | Geometri lubang panduan, metode pengencangan, dan sisa ulir plastik. |
| Sisipan logam berulir | Sambungan yang dirancang untuk dilepas dan dipasang berulang kali. | Sisipan penahan dan tonjolan di sekitarnya tetap menjadi bagian dari jalur beban. |
| Pelat pemasangan pada penyangga yang dirancang | Beberapa komponen yang mendapat manfaat dari tata letak yang sama. | Kekakuan pelat, perlengkapannya, dan ruang pelepasan servis. |
| Braket internal | Suatu komponen membutuhkan tinggi, sudut, atau offset tertentu. | Tuas pada titik pemasangannya dan penyangga untuk braket itu sendiri |
Sekrup dan bos harus dirancang sebagai pasangan. Protolabs merekomendasikan penggunaan panduan lubang dan dinding sekeliling dari pabrikan sekrup karena kombinasi yang tidak sesuai dapat memecah tiang. Lubang tirus mungkin diperlukan untuk mengakomodasi plastik yang bergeser di pintu masuk. Oleh karena itu, mengganti diameter sekrup atau bentuk ulir yang berbeda dapat mengubah sambungan meskipun kepala sekrup masih sesuai dengan rakitan. [106]
Sisipan logam menyediakan ulir logam ke logam untuk pengencangan berulang, tetapi memerlukan metode pemasangan yang sesuai.
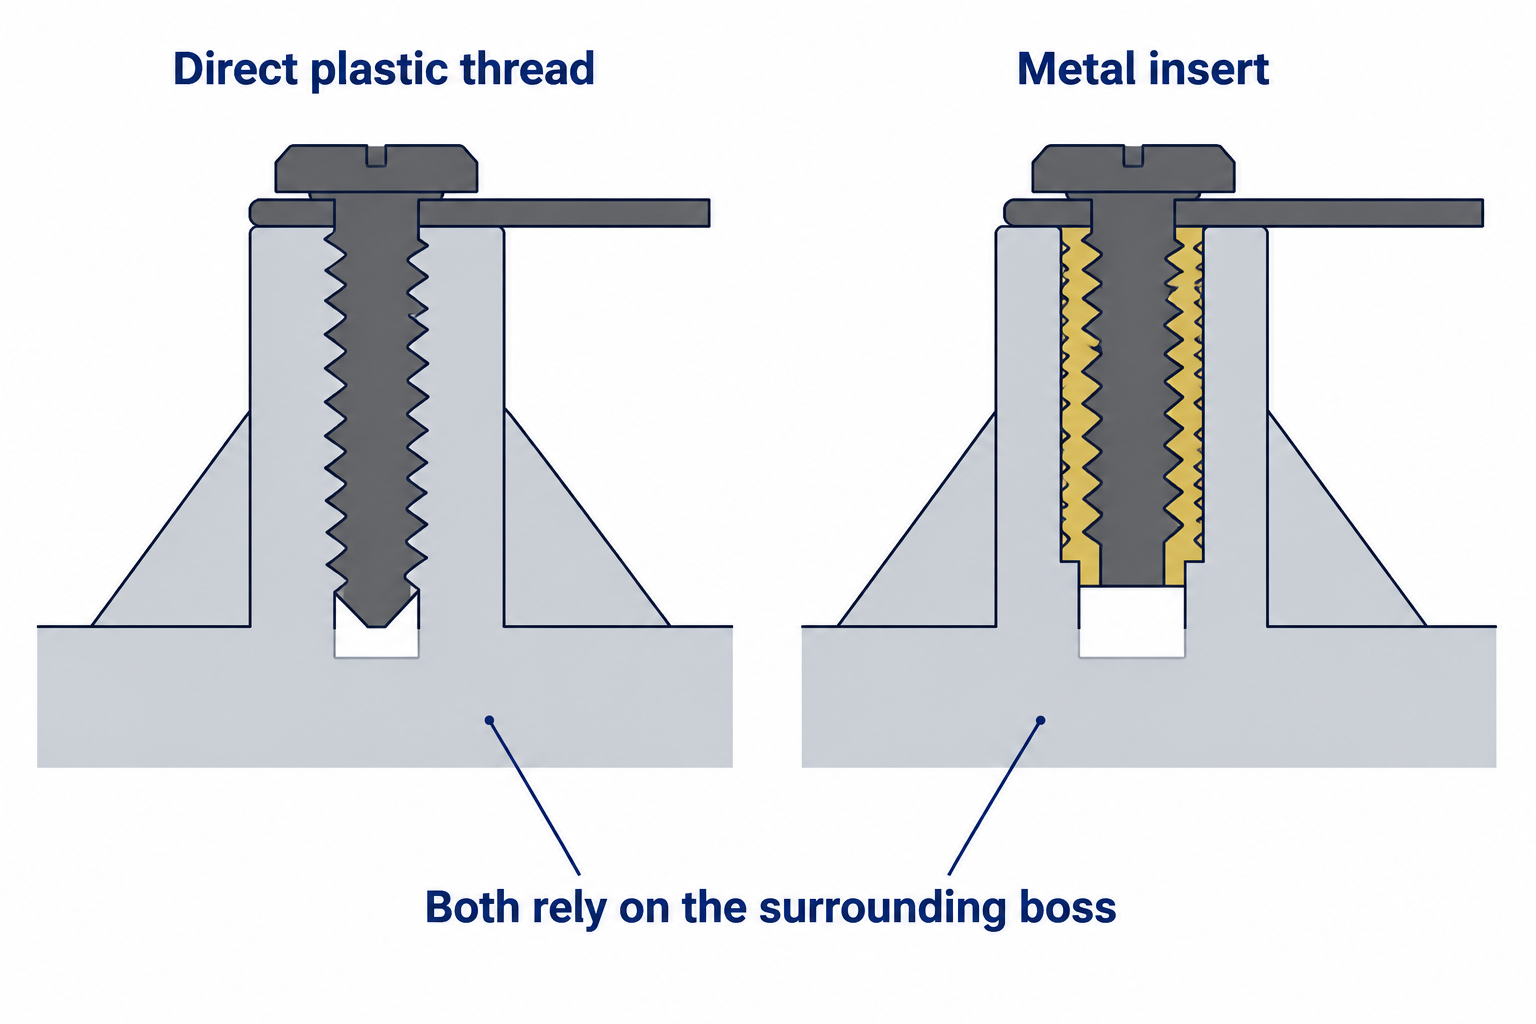
Penanaman panas dan penyisipan ultrasonik melelehkan termoplastik secara lokal di sekitar sisipan, seperti yang dijelaskan Protolabs. Penjelasan tersebut tidak mengizinkan pemanasan sisipan ke dalam senyawa fiberglass yang tidak ditentukan. Bagian SMC atau termoset lainnya membutuhkan susunan sisipan dan proses yang ditujukan untuk material tersebut. [107]
Periksa suhu, torsi, dan perawatan berulang.
Suhu yang relevan dengan titik pemasangan internal adalah suhu pada titik tersebut selama pengoperasian. Suhu ruangan di luar kotak mungkin tidak mewakili tonjolan di samping komponen penghasil panas. Suhu defleksi panas suatu material juga merupakan jalan pintas yang tidak sesuai untuk peringkat beban perakitan: Ensinger mendefinisikan HDT sebagai deformasi spesimen di bawah beban lentur tertentu dan menggambarkannya sebagai perbandingan material jangka pendek. [214]
Dukungan yang terus-menerus diberi beban memerlukan bukti yang mencakup suhu dan durasi yang diharapkan. Panduan spesifikasi SMC JLON menanyakan apakah komponen tersebut menanggung beban mekanis pada suhu tinggi dan memisahkan operasi terus-menerus dari puncak yang singkat. Untuk sistem pemasangan, hasil yang bermanfaat adalah beban yang diizinkan untuk kondisi yang dimaksud atau validasi perakitan yang representatif, bukan angka suhu material yang terisolasi. [58]
Pengencangan menimbulkan beban lain. Instruksi perakitan harus menentukan pengencang, kedalaman pemasangan, dan torsi yang sesuai dengan sambungan sebenarnya. Sekrup yang mentok sebelum dijepit dapat terasa kencang sementara komponen tetap longgar; sambungan yang terlalu kencang untuk mengimbangi pemasangan yang buruk dapat merusak plastik. Selesaikan geometri terlebih dahulu, kemudian tetapkan metode pengencangan dengan pemasok sekrup dan penutup. [106]
Frekuensi servis harus memengaruhi pilihan ulir. Ulir plastik langsung cocok untuk sambungan yang jarang dirakit; sisipan menawarkan ulir logam yang dapat digunakan kembali ketika bagian-bagian akan dilepas berulang kali. Panduan pengencangan Protolabs membuat perbedaan tersebut, sekaligus menjelaskan bahwa sisipan mentransfer gaya ke area material induknya. Tonjolan di sekitarnya harus tetap utuh selama operasi perakitan dan servis yang dimaksudkan. [74]
Pelat pemasangan yang dapat dilepas memerlukan jalur keluar yang jelas dari wadah dalam konfigurasi servis yang dimaksudkan. Saluran kabel dapat menyembunyikan sekrup pengencang, dan konektor yang menonjol dapat tersangkut pada rangka saat pelat dimiringkan. Oleh karena itu, tinjauan pelat pemasangan yang dapat dilepas mencakup akses ke pengencang, pelepasan setelah isolasi listrik, penyangga untuk pelat yang telah terpasang, dan gerakan penarikan lengkap, termasuk komponen apa pun yang harus dilepas terlebih dahulu. Uji coba pemasangan pelat kosong tidak menunjukkan akses perawatan untuk rakitan yang telah selesai.
Dokumentasikan antarmuka pemasangan untuk ditinjau oleh pemasok.
Tata letak internal yang efektif mengkomunikasikan beban serta pola lubang. Tunjukkan model dan orientasi wadah, massa dan pusat gravitasi komponen, lokasi penyangga, geometri pelat atau braket, serta dimensi lubang dan potongan yang mengontrol keselarasan komponen. Tambahkan suhu operasi di area pemasangan dan kondisi pergerakan atau getaran yang relevan.
Untuk setiap antarmuka pengencang, tentukan bagian yang berpasangan dan apa yang diharapkan dari sekrup tersebut. Pengencang yang menjepit braket yang dapat dilepas memiliki persyaratan layanan yang berbeda dari pin penentu posisi atau sekrup yang digunakan sekali untuk menahan PCB. Sertakan panjang sekrup, jenis ulir, keterlibatan, identifikasi sisipan jika digunakan, dan instruksi pengencangan yang disepakati. Detail spesifik model harus berasal dari bagian yang dipilih, bukan diisi dari contoh wadah generik. [74] [106]
Tinjauan artikel pertama kemudian dapat menjawab pertanyaan konkret: apakah komponen berada pada posisi yang dimaksud, apakah penyangga mengalami distorsi di bawah kondisi pengujian yang dibutuhkan, dan apakah urutan servis berfungsi. Jika pembebanan berkelanjutan menjadi penting, rencana penerimaan harus menyatakan durasi dan suhunya. Hasil yang disetujui harus mengidentifikasi jenis penutup, material, perangkat keras, dan revisi gambar yang dicakupnya.
Pilih susunan pemasangan yang berbeda ketika penyangga yang diusulkan tidak dapat menunjukkan fungsi yang dibutuhkan. Memindahkan bagian yang berat lebih dekat ke pelat, membagi penyangganya di beberapa titik pemasangan yang sesuai, atau memilih penutup dengan sistem pemasangan yang lebih tepat dapat mengatasi jalur beban. Mengganti hanya sekrup saja tidak akan menyelesaikan bagian jalur beban lainnya.
Hal yang sama berlaku untuk bos, sisipan, dan pelat pemasangan pada kotak listrik plastik kami.
FAQ (Pertanyaan Umum)
Apakah sisipan logam menentukan kapasitas beban pemasangan suatu wadah?
Sisipan logam menyediakan ulir yang dapat digunakan kembali, tetapi sisipan tersebut masih mentransfer gaya ke plastik di sekitarnya. Bos, pelat atau braket, dinding penutup dan pengencang pemasangan tetap menjadi bagian dari jalur beban. Oleh karena itu, beban pemasangan yang diizinkan memerlukan dukungan untuk kondisi perakitan dan pengoperasian yang sebenarnya; keberadaan sisipan saja tidak cukup untuk menentukannya. [74] [98]
Apakah insert yang dipanaskan dapat digunakan dalam enclosure SMC?
Metode pengaturan panas yang dijelaskan untuk termoplastik tidak dapat secara otomatis diterapkan pada SMC. Pengaturan panas bekerja dengan melelehkan termoplastik secara lokal di sekitar sisipan. Penutup SMC atau termoset lainnya membutuhkan susunan sisipan dan proses pemasangan yang ditujukan untuk material tersebut, bukan prosedur termoplastik yang digunakan kembali tanpa dukungan. [107]
Mengapa titik pemasangan memerlukan penilaian beban spesifik suhu?
Sebuah penyangga di samping komponen penghasil panas dapat beroperasi pada suhu yang berbeda dari udara di luar wadah. Penyangga yang terus-menerus diberi beban juga membutuhkan bukti yang mencakup durasi beban. Suhu defleksi panas adalah perbandingan material jangka pendek di bawah beban lentur tertentu; hal ini tidak menetapkan beban yang diizinkan dari rakitan pemasangan yang sudah jadi. [214] [58]
sumber
[58] Cara Menentukan SMC Kustom: Persyaratan Teknis dan Daftar Periksa RFQ
[67] SEBERAPA MUDAHNYA MENENTUKAN BRAKET LOGAM DI DALAM KOTAK PLASTIK YANG DIKUSTOMISASI?
[69] TENTUKAN RUMAH REL DIN BERKUALITAS TINGGI UNTUK KINERJA OPTIMAL
[74] Metode Pengikatan Mekanis untuk Bagian Logam dan Plastik
[98] Desain Tonjolan Plastik pada Bagian Cetakan
[106] Desain Bos Sekrup yang Lebih Baik pada Bagian Cetakan
[107] Sisipan Berulir dengan Penancapan Panas dan Pengelasan Ultrasonik
[130] Panduan Kustomisasi Panel Belakang ABP-108: Pemesinan, Rel T, DIN, dan Opsi Panel Ayun
[214] Ketahanan suhu tinggi